Quando si stampano componenti meccanici, la calibrazione millimetrica è fondamentale: se devi unire ingranaggi o pezzi che devono incastrarsi tra loro…”, anche un solo millimetro di differenza può rovinare ore di lavoro. Molti maker alle prime armi attribuiscono l’errore alla stampante, ma spesso il problema risiede in fattori ambientali o di calibrazione dei motori. Analizzando i dati tecnici dei produttori e i flussi di risoluzione della community, emergono due cause principali: la variazione termica della stanza e la precisione dei passi dei motori.”Le variazioni termiche non causano solo sbalzi dimensionali, ma sono anche la causa principale per cui la stampa 3D si stacca dal piatto.”
1. L’effetto della temperatura ambientale sul filamento
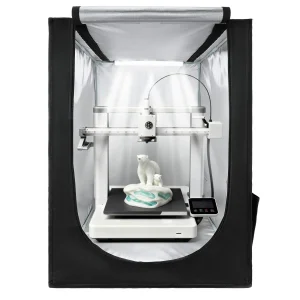
Il materiale plastico (che sia PLA o PETG) subisce una naturale contrazione termica quando passa dallo stato fuso a quello solido. Se la stanza in cui si trova la stampante subisce sbalzi di temperatura, correnti d’aria fredda o ha una temperatura inferiore ai 18-20°C, il materiale si raffredda troppo velocemente e si restringe in modo anomalo. Per risolvere questo problema si consiglia di stabilizzare l’ambiente o, per i materiali più sensibili, di utilizzare un case o contenitore chiuso (enclosure) per mantenere costante il calore interno.
2. La calibrazione millimetrica degli Assi (Estensori e Motori)
Se l’ambiente è stabile ma il pezzo continua ad avere dimensioni errate, è necessario verificare la calibrazione degli step per millimetro (E-steps). Questa procedura tecnica consiste nel verificare se lo spostamento reale dell’asse corrisponde esattamente ai millimetri comandati dal software (ad esempio impartendo un comando di spostamento di 100mm e misurando la distanza effettiva con un calibro di precisione).
Strumenti consigliati per risolvere il problema
Per ottenere tolleranze perfette nei tuoi progetti, il primo passo è abbandonare i vecchi righelli e dotarsi di uno strumento di misurazione professionale. La community dei maker suggerisce l’uso di un calibro digitale centesimale per misurare con precisione gli scostamenti sui tre assi. Inoltre, per chi non possiede una stampante nativamente chiusa e nota deformazioni strutturali dovute al freddo della stanza, l’installazione di una tenda protettiva ignifuga (enclosure) rappresenta la soluzione più rapida ed economica per isolare termicamente l’area di stampa.
Se passi del tempo sui forum di maker o nei gruppi dedicati alla stampa 3D, c’è una domanda che rimbalza più di ogni altra: “Perché il mio pezzo si è sollevato a metà lavoro?”.
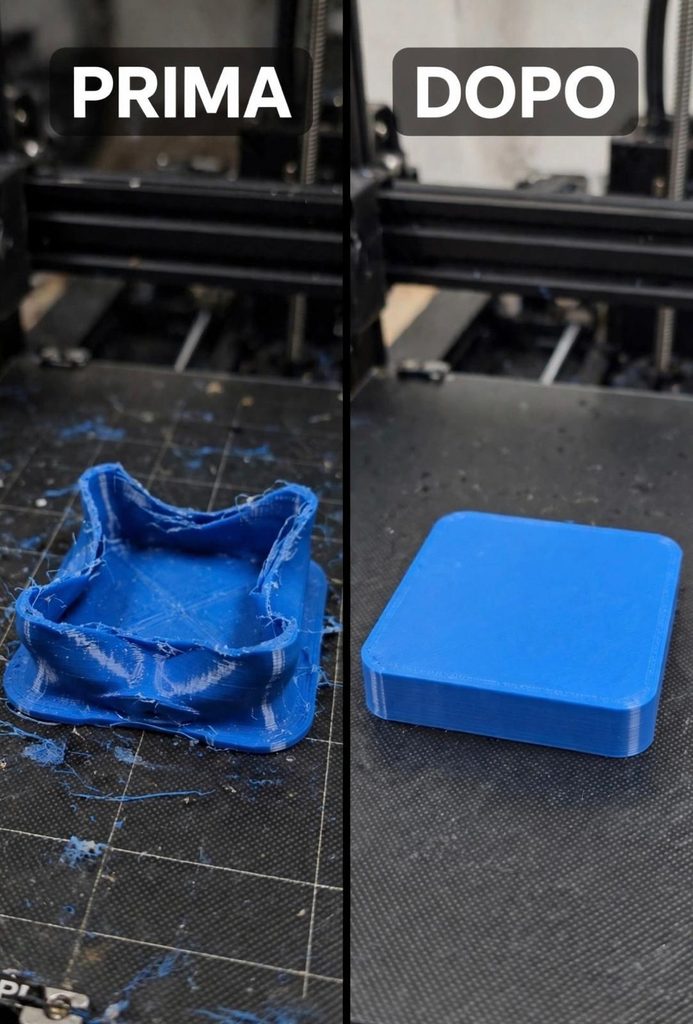
Il distacco della stampa dal piatto – tecnicamente chiamato warping – è il vero incubo di ogni appassionato. Un momento prima tutto sembra procedere regolarmente e il momento dopo ti ritrovi con gli angoli sollevati, la base imbarcata o, peggio ancora, un ammasso informe di filamento aggrovigliato.
In questa guida analizziamo i motivi tecnici per cui succede e vediamo le soluzioni più efficaci approvate dalla community per blindare il primo layer.
Questione di fisica: cos’è il warping?
Senza entrare in formule complesse, il problema si riduce a un fenomeno fisico elementare: la dilatazione termica.
Il filamento esce dall’ugello a temperature molto alte (spesso sopra i 200°C per il comune PLA) ed è quindi nello stato di massima espansione. Appena si deposita sul piatto, inizia a raffreddarsi. Raffreddandosi, la plastica si contrae.
Se gli strati superiori si contraggono troppo velocemente rispetto a quelli inferiori ancorati al piatto, si creano delle tensioni interne. Queste forze tirano la stampa verso l’alto. Se l’adesione iniziale non è perfetta, gli angoli cedono e la stampa si stacca.
Le 3 cause principali e il Magigoo
Le 3 cause principali (e come risolverle a costo zero)
Prima di cambiare componenti o spendere budget, ci sono tre verifiche fondamentali da fare direttamente sulla stampante:
Il piatto non è livellato correttamente: Se l’ugello è troppo lontano dal piatto durante il primo giro, il filamento viene semplicemente “appoggiato” e non schiacciato. Senza la giusta pressione, non c’è aderenza.
Superficie sporca o grassa: I residui di polvere o, peggio, l’unto invisibile lasciato dalle nostre dita quando tocchiamo il piatto sono i nemici numero uno del primo strato. Una pulizia regolare con alcol isopropilico è il primo comandamento del maker.
Sbalzi di temperatura nella stanza: Una corrente d’aria improvvisa (una finestra aperta o il condizionatore) può raffreddare un lato della stampante troppo rapidamente, innescando il distacco.
La soluzione definitiva: gli aiutanti dell’adesione
Quando il livellamento è corretto e il piatto è pulito, ma i pezzi complessi continuano a sollevarsi, la community dei maker si affida a prodotti specifici progettati per creare uno strato d’interfaccia tenace tra vetro (o PEI) e plastica.
Magigoo: la scelta professionale a prova di bomba Dai dati tecnici e dai test condivisi nei laboratori digitali, la colla Magigoo si conferma uno dei prodotti civetta più intelligenti per risolvere il problema. Non è una semplice colla stick: è un adesivo termico attivo. Funziona così: fa presa forte quando il piatto è caldo e rilascia quasi magicamente il pezzo da solo una volta che la superficie si è raffreddata. In questo modo si evita anche di rovinare il piatto per staccare il modello.
Le alternative verificate dalla community Se cerchi soluzioni diverse o formati differenti, ci sono altri due standard industriali ampiamente testati da chi stampa per molte ore consecutive:
3DLac: Uno spray specifico che si applica in modo uniforme e resiste bene anche alle temperature richieste dal PETG o dall’ABS.
Colla stick extra forte: La classica soluzione economica di emergenza, facile da lavare via con un po’ d’acqua tiepida alla fine della sessione.
Consigli software: Brim e Raft
Oltre ai prodotti fisici, puoi aiutare la stampante modificando un paio di parametri nel tuo software di slicing (Cura, PrusaSlicer, OrcaSlicer, ecc.):
Il Brim: Aggiunge una specie di “tappeto” piatto tutto intorno al perimetro del pezzo. Aumenta la superficie di contatto con il piatto e tiene fermi gli angoli critici. Si taglia via facilmente con un tronchesino a fine stampa.
Il Raft: Crea una vera e propria zattera di plastica rigida su cui verrà costruita la stampa vera e propria. Consuma più filamento, ma è una salvezza sui modelli con una base d’appoggio minuscola.
Risolvere il problema del distacco richiede piccoli passaggi metodici, ma una volta trovata la quadra con la pulizia e il giusto adesivo, i fallimenti si azzerano quasi del tutto.
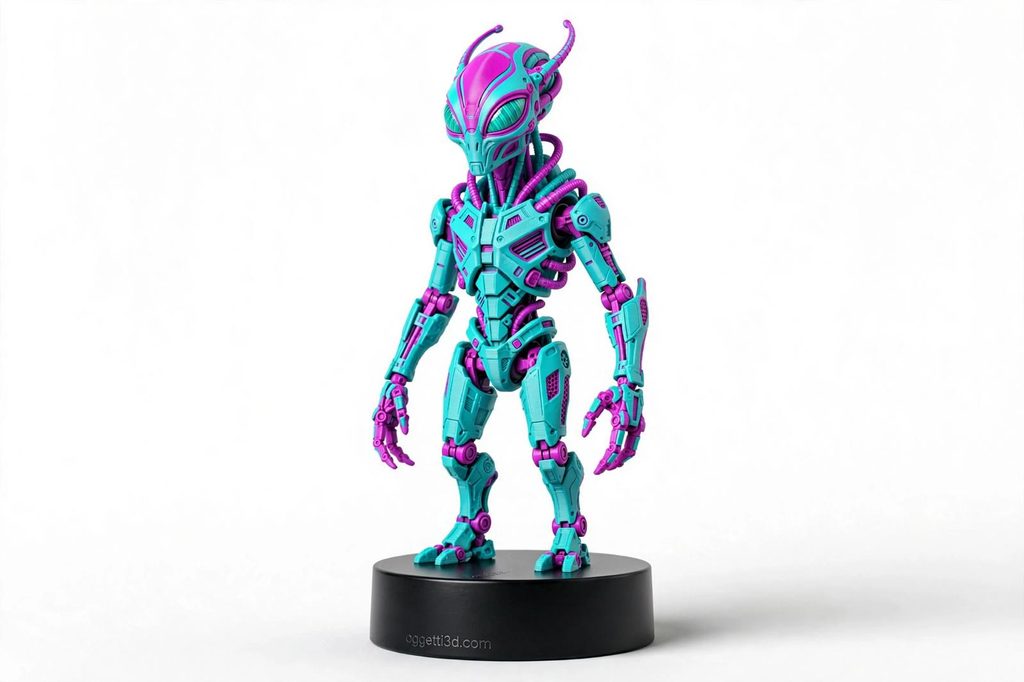
Stampare filamento fluo o materiali Glow in the Dark (che si illuminano al buio) è il modo migliore per dare un effetto “Wow” ai tuoi modelli, proprio come abbiamo visto nel video virale dell’Alieno Cyborg. Tuttavia, questi filamenti speciali nascono con insidie tecniche che possono rovinare la stampante o causare fallimenti continui se non si conoscono i parametri corretti. In questa guida completa vedremo come configurare lo slicer, quali materiali scegliere su Amazon e i segreti per ottenere dettagli meccanici perfetti sul tuo Alieno Cyborg 3D.
I Migliori Filamenti per l’Effetto Cyborg Fluo
La Pelle Aliena (Glow Effect): Il segreto del bagliore notturno risiede nel [Filamento PLA Glow in the Dark Verde]. Questo materiale contiene pigmenti fosforici che caricano la luce diurna per rilasciare un intenso neon verde al buio totale.
Le Componenti Cibernetiche: Per i dettagli robotici, la scelta migliore è il [Filamento PLA Silk Argento Metallico]. A differenza del PLA grigio standard, la finitura Silk dona una lucentezza specchiata che imita perfettamente l’acciaio e le leghe metalliche.
Attenzione all’Usura: Perché l’Ottone non Basta
Ecco un dettaglio tecnico che molti principianti ignorano: i filamenti Glow in the Dark sono altamente abrasivi. Le polveri luminescenti all’interno del filamento agiscono come carta vetrata sul classico ugello in ottone della stampante, allargando il foro di estrusione dopo poche ore di lavoro e distruggendo la qualità di stampa. Se vuoi stampare filamenti fluo in sicurezza, è tassativo sostituire l’ugello con un [Ugello in Acciaio Temperato per Stampa 3D] o in materiale indurito, capace di resistere all’abrasione senza usurarsi.
Parametri di Stampa per il Filamento Fluo e Silk
Per evitare che il filamento Silk perda la sua lucentezza e che il filamento fluo crei sottoestrusione, imposta il tuo slicer con questi parametri testati: aumenta la temperatura dell’ugello a 215°C – 220°C, mantieni il piatto a 60°C e riduci la velocità delle pareti esterne a 40-50 mm/s. Questo permetterà ai pigmenti speciali di depositarsi in modo uniforme, garantendo un pezzo finale solido e senza imperfezioni estetiche.
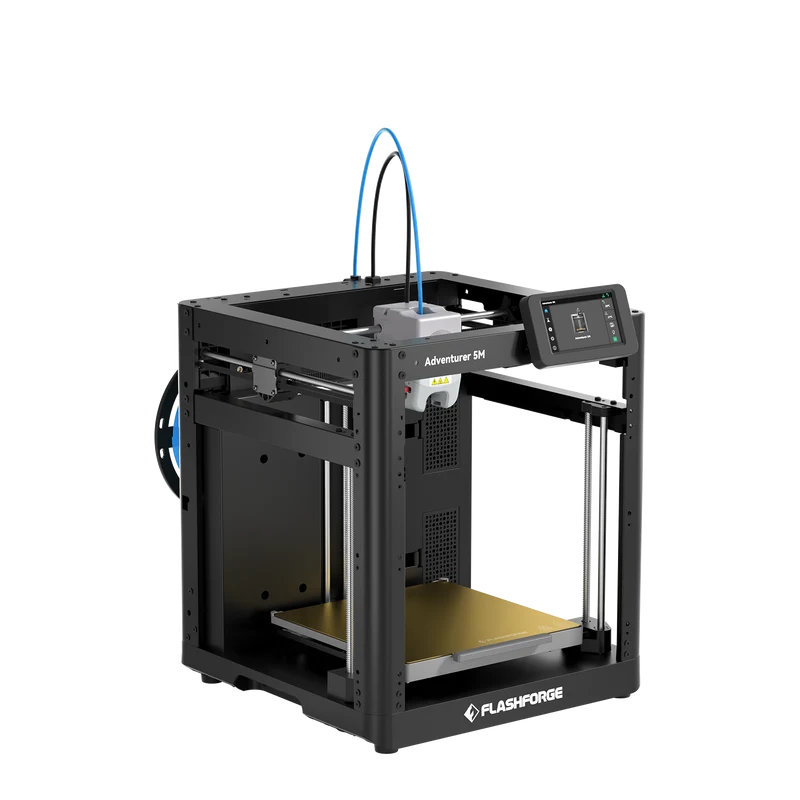
Per gestire cambi di filamento e dettagli complessi senza vibrazioni, la Stampante 3D Flashforge Adventurer 5M è la scelta ideale per i principianti. Grazie alla sua velocità e all’ugello a sgancio rapido, permette di passare all’acciaio temperato in meno di dieci secondi.
Stampare drago cinese 3d articolato è il sogno di ogni maker, specialmente se si è alle prime armi. In questa guida completa per principianti vedremo passo dopo passo come configurare i parametri e quali filamenti Silk scegliere per un risultato perfetto.
Se hai appena acquistato una stampante 3D, ti sarai sicuramente imbattuto nel celebre Drago Cinese Snodato. È in assoluto uno dei modelli più popolari al mondo, ma per chi è all’inizio può trasformarsi in un vero e proprio incubo, con pezzi che si staccano a metà opera e matasse di filamento buttate al vento.
In questo articolo informativo non faremo test di laboratorio, ma abbiamo analizzato per te decine di discussioni sui forum internazionali dei maker e le schede tecniche dei produttori per raccogliere i trucchi fondamentali che permettono anche a un principiante di ottenere una stampa perfetta al primo colpo.
Il Segreto Cruciale: L’Adesione al Primo Livello Il drago snodato viene stampato in un unico pezzo (print-in-place), ma la sua base è composta da tantissime piccole sezioni separate che si uniscono solo durante la crescita del modello. Se anche solo una di queste sezioni perde aderenza con il piatto di stampa, l’intero lavoro è compromesso.
Dall’analisi delle community di stampa 3D, ecco i parametri dorati da impostare nel tuo software di slicing (come Cura, PrusaSlicer o OrcaSlicer):
– Velocità del primo livello: Impostala tassativamente a 15 mm/s. Rallentare la stampante nei primi millimetri di altezza permette al filamento di saldarsi perfettamente al piatto. – Temperatura del piatto (Bed): Se usa il classico filamento PLA, imposta il piatto tra i 60°C e i 65°C per mantenere la plastica reattiva ed evitare l’effetto warping (gli angoli che si sollevano). – Altezza dello strato iniziale: Un valore di 0.28 mm per il primo livello aiuta a compensare eventuali minime imperfezioni del piatto rispetto al classico 0.20 mm.
I migliori filamenti per stampare un drago cinese 3d:
Se vuoi stampare il drago snodato, la community consiglia questi filamenti Seta:
Stampante 3D Flashforge Adventurer 5M: La scelta ideale per i principianti. È velocissima, pronta all’uso in 10 minuti e ha il livellamento completamente automatico, fondamentale per far aderire al meglio ogni singolo anello del drago senza errori.
La risposta è no. Il bello dei modelli print-in-place è che le articolazioni sono progettate per essere stampate direttamente nel vuoto. Attivare i supporti bloccherebbe le articolazioni del drago, rendendolo rigido.
Se hai paura che il drago si stacchi, attiva l’opzione Brim nel tuo software. Scopri tutti i dettagli cercandoci su oggetti3d.com.
Benvenuto in questa guida agli sconti stampa 3d, lo strumento definitivo per imparare a muoversi tra le promozioni online senza commettere errori. Riconoscere i veri affari nel mondo 3D richiede strategia: spesso i prezzi vengono modificati all’ultimo momento per simulare ribassi inesistenti. Nelle prossime righe scopriremo come scovare le offerte reali su Amazon ed evitare i falsi sconti, proteggendo il budget dedicato alla tua passione.
Acquistare componenti e upgrade per la stampa 3D su Amazon può essere una giungla. Tra centinaia di brand orientali clonati, recensioni manipolate e oscillazioni continue dei prezzi, il rischio di portarsi a casa un ugello difettoso o un piatto magnetico che si deforma dopo due stampe è altissimo. In questa guida pratica scopriamo i tre pilastri fondamentali per scovare i veri prodotti di qualità per il tuo laboratorio maker, risparmiando senza sacrificare la precisione dei tuoi progetti.
“Nel mondo dei maker, il risparmio immediato su un componente cruciale si traduce quasi sempre in ore perse a calibrare e in filamento sprecato.”
Il primo elemento da analizzare è la coerenza delle recensioni. Spesso i prodotti economici presentano una sfilza di valutazioni a 5 stelle concentrate in pochi giorni, tipico segnale di recensioni incentivate. I veri maker lasciano recensioni dettagliate, includendo parametri tecnici come le tolleranze dimensionali del filamento, la stabilità termica dei cuscinetti o la qualità della finitura superficiale. Prima di cliccare su “Acquista”, filtra sempre le recensioni cercando parole chiave specifiche come “PLA”, “PETG”, “adesione” o “tolleranza”. Un accessorio di qualità ha sempre una community di appassionati che ne discute sui forum di settore.
In conclusione, costruire un ecosistema affidabile intorno alla tua stampante 3D non richiede budget stratosferici, ma richiede attenzione. Focalizzati su marchi che mettono a disposizione schede tecniche trasparenti e che mantengono uno standard qualitativo costante. Ricordati che su Oggetti3D.com filtriamo i listini per te, inserendo nelle nostre selezioni solo accessori che hanno superato i test di stress della community. Monitora i componenti essenziali, tieni d’occhio i kit di manutenzione generici e fai acquisti mirati per non fermare mai le tue produzioni